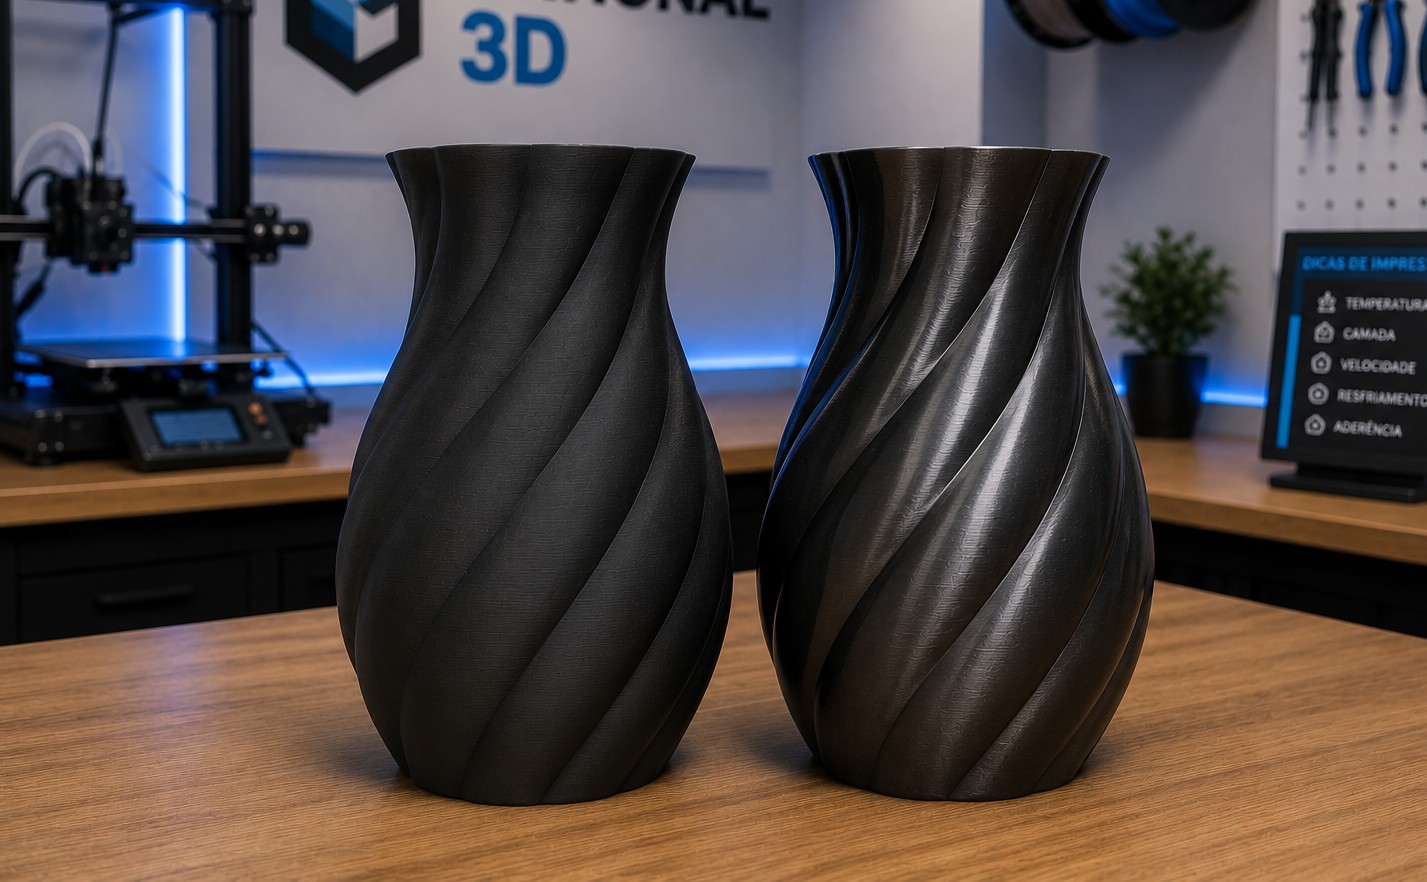
A impressão 3D fosca ou brilhante pode ser influenciada tanto pela temperatura quanto pela velocidade de impressão. Essas duas variáveis atuam em conjunto sobre a forma como o filamento é fundido, depositado e resfriado, alterando a reflexão da luz na superfície e, consequentemente, o acabamento visual da peça.
Em filamentos como PLA, PETG e ABS, pequenas mudanças nesses parâmetros podem deixar uma mesma cor mais fosca, acetinada ou brilhante, muitas vezes sem trocar o material ou recorrer ao pós-processamento.
O acabamento começa durante a impressão 3D
Quando pensamos no acabamento de uma peça impressa em 3D, é comum imaginar processos posteriores, como lixamento, pintura ou polimento.
Porém, parte importante da aparência da superfície é definida enquanto a peça ainda está sendo impressa.
Entre os parâmetros que interferem nesse resultado estão justamente a temperatura e a velocidade de impressão.
A temperatura determina as condições em que o polímero é fundido e influencia sua viscosidade e comportamento durante a deposição. A velocidade, por sua vez, interfere no tempo disponível para o material ser aquecido no hotend, na quantidade de polímero que precisa ser fundida por unidade de tempo e nas condições em que cada linha é depositada.
De maneira geral, trabalhar em temperaturas mais baixas dentro da faixa adequada e/ou aumentar a velocidade pode favorecer superfícies mais foscas ou acetinadas.
Já temperaturas mais elevadas e/ou velocidades menores podem favorecer maior brilho, pois alteram as condições de fusão e deposição e podem resultar em uma superfície com maior capacidade de refletir a luz.
Essa relação, entretanto, não deve ser interpretada como uma regra fixa.
O resultado também depende do filamento, da cor, dos pigmentos e aditivos, da capacidade de fusão do hotend, do resfriamento e de outros parâmetros do perfil.
Por isso, temperatura e velocidade devem ser avaliadas em conjunto quando o objetivo é controlar o acabamento.
Em quais filamentos é possível perceber essa diferença?
A alteração entre superfícies mais foscas ou brilhantes pode ser observada principalmente em materiais como:
- PLA;
- PETG;
- ABS.
A intensidade do efeito varia porque cada fabricante utiliza diferentes matérias-primas, pigmentos, aditivos e formulações.
Nos filamentos da National 3D, todas as embalagens possuem um QR Code que direciona para informações técnicas do produto, incluindo a faixa recomendada de temperatura.
A partir desses parâmetros, o usuário pode realizar testes controlados, combinando pequenas alterações de temperatura e velocidade, até encontrar o acabamento desejado sem comprometer a qualidade da impressão.
Como imprimir uma peça 3D com acabamento fosco?
Se o objetivo é obter uma aparência mais discreta, técnica ou acetinada, é possível testar diferentes combinações de temperatura e velocidade.
Esse tipo de acabamento é bastante utilizado em:
- Protótipos funcionais;
- Componentes mecânicos;
- Produtos industriais;
- Peças para demonstração;
- Objetos com aparência premium.
Passo 1: consulte a faixa de temperatura do filamento
Comece sempre pelas recomendações do fabricante.
Trabalhar fora da faixa adequada apenas para modificar a aparência pode prejudicar a fusão do material, a adesão entre camadas e a qualidade geral da peça.
Passo 2: teste temperaturas mais próximas da parte inferior da faixa
Dentro dos limites recomendados, temperaturas menores podem favorecer uma aparência menos brilhante.
Faça alterações graduais. Variações de aproximadamente 5 °C já podem produzir diferenças visíveis em alguns filamentos.
Passo 3: avalie também a velocidade
A velocidade não deve permanecer necessariamente fixa durante os testes.
Em determinadas combinações de material e equipamento, aumentar a velocidade pode tornar a superfície mais fosca ou acetinada.
Isso ocorre porque o aumento da velocidade modifica as condições de fusão, deposição e resfriamento do material.
Existe, porém, um limite: quanto maior a velocidade, maior tende a ser a demanda de fluxo volumétrico sobre o hotend.
Se o equipamento não conseguir fundir material suficiente para acompanhar essa demanda, podem aparecer subextrusão, falhas entre linhas, redução da adesão entre camadas e perda de qualidade.
Passo 4: faça uma pequena impressão de teste
Não altere temperatura e velocidade diretamente em uma peça que levará várias horas para ficar pronta.
Utilize uma amostra pequena e compare diferentes configurações.
Observe o resultado sob a mesma iluminação para identificar com mais facilidade as diferenças de reflexão e textura.
Como imprimir uma peça 3D com acabamento brilhante?
Para objetos decorativos, produtos personalizados, brindes e peças de exposição, uma superfície mais brilhante pode valorizar bastante a aparência.
Novamente, o resultado deve ser buscado pela combinação adequada entre temperatura e velocidade.
Passo 1: permaneça dentro da faixa recomendada
Não ultrapasse a temperatura máxima indicada apenas para tentar aumentar o brilho.
Temperaturas excessivas podem provocar degradação do polímero e diferentes defeitos de impressão.
Passo 2: teste temperaturas mais elevadas dentro da faixa
Em muitos filamentos, aproximar-se da região superior da faixa recomendada aumenta o brilho da superfície.
O material apresenta condições diferentes de fluidez durante a deposição, o que pode favorecer uma aparência mais lisa e refletiva.
Passo 3: experimente reduzir a velocidade
Velocidades menores também podem favorecer superfícies mais brilhantes em determinadas condições.
Por isso, se aumentar moderadamente a temperatura não produzir o resultado esperado, vale testar uma redução controlada da velocidade e comparar as peças.
Passo 4: acompanhe a qualidade da impressão
A busca pelo brilho não pode comprometer o restante da peça.
Temperaturas maiores ou combinações inadequadas de temperatura e velocidade podem favorecer problemas como:
- Stringing (fiapos);
- Pequenas deformações;
- Perda de definição em detalhes;
- Maior tempo necessário para resfriamento;
- Alterações dimensionais.
O objetivo é encontrar o equilíbrio entre aparência, resistência, precisão e qualidade de impressão.
Temperatura e velocidade precisam ser ajustadas juntas?
Para compreender o acabamento, é importante não analisar temperatura e velocidade como parâmetros completamente independentes.
Imagine duas impressões realizadas na mesma temperatura, mas em velocidades muito diferentes.
Na impressão mais rápida, o hotend precisa fundir uma quantidade maior de material por unidade de tempo. Se a demanda se aproximar do limite de fluxo do equipamento, o comportamento do polímero será diferente daquele observado em uma impressão lenta.
Da mesma maneira, aumentar a temperatura pode permitir que determinado filamento seja processado adequadamente em velocidades maiores.
Isso explica por que uma configuração que produz uma superfície brilhante em determinada velocidade pode apresentar outro aspecto quando a velocidade é significativamente alterada.
Portanto, ao procurar um acabamento específico, o mais adequado é pensar em uma combinação de parâmetros, e não em um único número isolado.
Como testar temperatura e velocidade para encontrar o acabamento ideal?
A torre de temperatura continua sendo uma excelente ferramenta para compreender o comportamento do filamento.
O teste imprime diferentes regiões da mesma peça em temperaturas distintas, permitindo comparar:
- Brilho da superfície;
- Adesão entre camadas;
- Qualidade das pontes;
- Stringing;
- Precisão dos detalhes;
- Comportamento do fluxo.
Depois de identificar uma faixa de temperatura adequada, você pode realizar um segundo teste variando a velocidade.
Por exemplo, mantendo o mesmo material e demais configurações, produza pequenas amostras em velocidades progressivamente diferentes e compare o acabamento.
Essa metodologia ajuda a separar os efeitos e, depois, encontrar uma combinação adequada de temperatura e velocidade para o projeto.
Temos um artigo que explica como fazer a torre de temperatura, confira!
O tipo de filamento também faz diferença
Mesmo utilizando exatamente a mesma temperatura e velocidade, dois filamentos podem apresentar acabamentos diferentes.
Isso ocorre porque diversos fatores influenciam o comportamento do material, como:
- Formulação da resina;
- Tipo e concentração dos pigmentos;
- Aditivos utilizados;
- Controle de fabricação;
- Umidade do filamento.
Por isso, configurações encontradas para uma bobina não devem ser automaticamente consideradas universais para qualquer material.
Filamentos produzidos com matéria-prima de qualidade e controle rigoroso de fabricação apresentam comportamento mais previsível, facilitando a repetição dos resultados depois que a configuração adequada é encontrada.
Existem outras formas de alterar o acabamento?
Sim. Temperatura e velocidade permitem interferir no aspecto visual diretamente durante a impressão, mas não são as únicas alternativas.
Dependendo do material utilizado, também é possível recorrer a técnicas de pós-processamento.
Para peças em PLA
O PLA não reage à acetona, portanto seu acabamento normalmente envolve processos mecânicos ou aplicação de revestimentos.
As técnicas mais utilizadas incluem:
- Remoção de rebarbas com estilete ou micro retífica;
- Lixamento progressivo com diferentes granulações;
- Aplicação de primer para uniformizar a superfície antes da pintura;
- Revestimentos em epóxi para reduzir a percepção das linhas de camada e proporcionar outro tipo de acabamento.
Também é possível utilizar sopradores térmicos com bastante cuidado para suavizar pequenas irregularidades, evitando deformações provocadas pelo superaquecimento da peça.
Para peças em ABS
O ABS oferece outras possibilidades de pós-processamento.
Além do lixamento, esse material permite a suavização química utilizando vapor de acetona.
O processo atua sobre a região superficial da peça e pode produzir uma aparência mais lisa e brilhante.
Entretanto, a acetona é inflamável e seus vapores exigem cuidados. O procedimento deve ser realizado seguindo as recomendações de segurança, com equipamentos de proteção adequados e em ambiente com ventilação apropriada.
Temos um texto que apresenta mais detalhes sobre acabamento em peças de impressão 3D, confira!
O acabamento pode alterar a funcionalidade da peça?
Sim. A busca por uma determinada aparência não deve desconsiderar a função do objeto.
No pós-processamento, técnicas como lixamento, revestimento e suavização química podem remover ou adicionar material à superfície.
Isso merece atenção principalmente em:
- Encaixes;
- Roscas;
- Peças articuladas;
- Furos dimensionais;
- Componentes mecânicos;
- Projetos com tolerâncias reduzidas.
Mas os ajustes realizados durante a própria impressão também podem afetar características funcionais.
Alterar temperatura e velocidade pode interferir na adesão entre camadas, precisão, detalhes, fluxo e resistência mecânica.
Por isso, a melhor configuração não é necessariamente aquela que produz a peça mais fosca ou mais brilhante. É aquela que entrega o acabamento desejado sem comprometer os requisitos funcionais do projeto.
Extraia o máximo potencial do seu filamento com a National 3D
Como vimos, temperatura e velocidade de impressão trabalham em conjunto e podem modificar significativamente a aparência de uma peça.
Ao testar diferentes combinações, é possível obter superfícies mais foscas, acetinadas ou brilhantes diretamente durante a impressão, reduzindo inclusive a necessidade de pós-processamento em determinados projetos.
Para que esses ajustes produzam resultados repetíveis, entretanto, a consistência do próprio filamento é fundamental.
A National 3D é uma fabricante nacional que investe em matérias-primas selecionadas, controle dimensional e monitoramento do processo produtivo para oferecer filamentos com comportamento consistente durante a impressão.
Essa regularidade facilita a calibração e ajuda o usuário a reproduzir os parâmetros encontrados nos testes, seja o objetivo alcançar determinado acabamento, aumentar a produtividade ou manter a qualidade em impressões sucessivas.
Além disso, a variedade de materiais e cores permite explorar diferentes combinações para projetos técnicos, funcionais e decorativos.
Para testar diferentes temperaturas e velocidades e extrair o melhor resultado da sua impressora, conte com os filamentos da National 3D.projetos, conte com os filamentos da National 3D.
FAQ – Impressão 3D fosca ou brilhante
Temperatura e velocidade estão entre os parâmetros que influenciam o brilho da superfície. Material, pigmentos, resfriamento, fluxo e outras configurações também interferem no resultado.
Dentro dos limites recomendados para o filamento, temperaturas menores e/ou velocidades maiores podem favorecer um acabamento mais fosco ou acetinado. O ideal é realizar testes porque o comportamento varia conforme material e equipamento.
Temperaturas mais elevadas dentro da faixa recomendada e/ou velocidades menores podem aumentar o brilho em determinados filamentos. A configuração precisa ser testada sem comprometer a qualidade da peça.
Não existe uma resposta universal. Temperatura e velocidade interagem durante a fusão e deposição do filamento, e o resultado também depende do material, do hotend, do resfriamento e de outros parâmetros.
Não é recomendado. Velocidades excessivas podem superar a capacidade de fusão e fluxo do hotend, provocando subextrusão, baixa adesão entre camadas e perda de qualidade.
O efeito pode ser observado em materiais como PLA, PETG e ABS, embora sua intensidade varie de acordo com a formulação, a cor e as configurações utilizadas.
Sim. A torre permite comparar o comportamento do filamento em diferentes temperaturas. Depois de encontrar uma faixa adequada, testes adicionais de velocidade ajudam a refinar o acabamento.
O brilho, isoladamente, não determina a resistência. Porém, as alterações de temperatura e velocidade utilizadas para obtê-lo podem afetar fluxo, adesão entre camadas, precisão e propriedades mecânicas se os parâmetros forem inadequados.