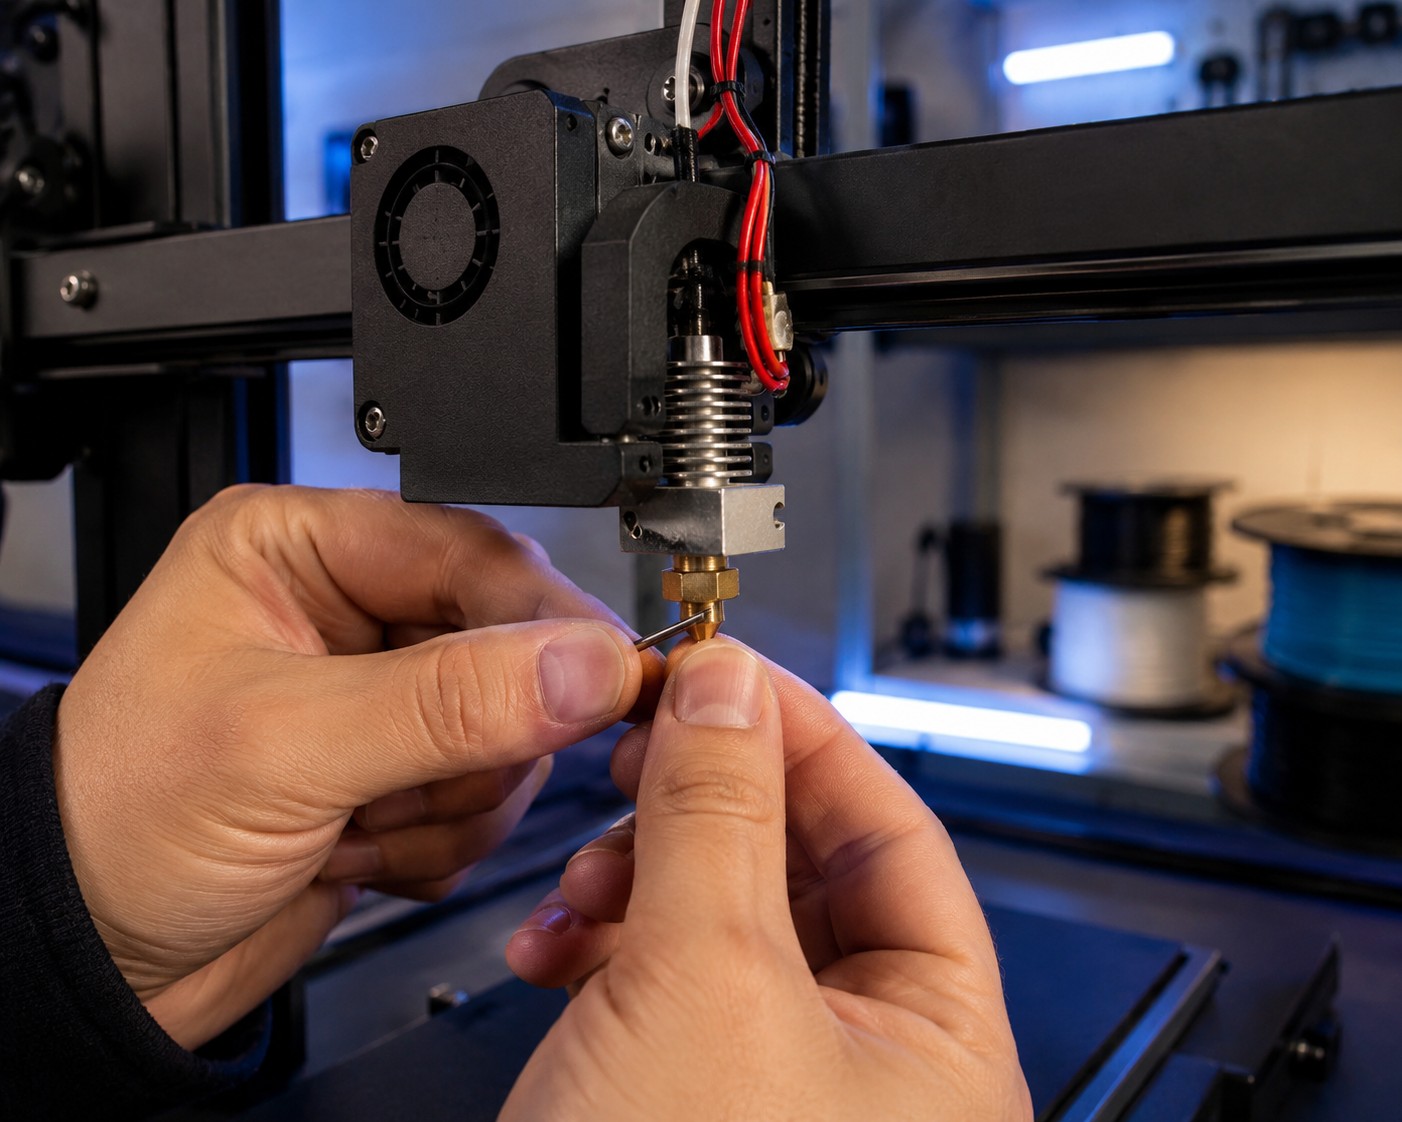
Os estalos na impressão 3D podem indicar umidade no filamento, obstrução parcial do bico, temperatura inadequada, excesso de pressão no hotend ou dificuldade no sistema de alimentação.
Identificar de onde vem o ruído é o primeiro passo visto que eles podem ter causas diferentes e provocar falhas como subextrusão, buracos, camadas inconsistentes e acabamento irregular.
Ouvir um “tec-tec”, pequenos estouros ou chiados durante uma impressão 3D, portanto, não é algo que deve ser ignorado.
Em alguns casos, a causa é relativamente simples de corrigir. Em outros, o ruído funciona como um sinal de que a impressora está encontrando dificuldade para extrudar o material adequadamente.
Neste artigo, você vai entender as principais causas dos estalos na impressão 3D, quais sinais observar e o que ajustar em cada situação para voltar a imprimir com mais estabilidade.
Quais problemas os estalos podem causar na impressão 3D?
Os estalos são um sinal de algo não vai bem e não um defeito de impressão propriamente dito. Dependendo da causa, eles podem aparecer acompanhados de falhas na impressão, por exemplo:
- Subextrusão;
- Linhas mais finas ou descontínuas;
- Pequenos buracos na superfície;
- Camadas com preenchimento irregular;
- Falhas ou ausência de material em determinadas regiões;
- Acabamento áspero ou inconsistente;
- Redução da qualidade superficial;
- Perda de transparência ou alteração do aspecto de determinados materiais;
- Baixa adesão entre linhas ou camadas;
- Interrupções momentâneas no fluxo do filamento.
Uma obstrução parcial, por exemplo, pode permitir que algum material continue saindo do bico, mas em quantidade insuficiente, deixando espaços e até camadas incompletas na peça.
Por isso, som e aparência da impressão devem ser avaliados em conjunto.
Estalos na impressão 3D são sempre causados por filamento úmido?
Não. Esse é um ponto importante para começar o diagnóstico.
O filamento úmido realmente pode produzir pequenos estalos ou chiados quando passa pelo hotend, mas um som semelhante também pode estar relacionado à extrusora tentando empurrar o material sem conseguir.
A diferença está na origem do ruído.
Quando existe umidade, os pequenos estouros costumam ocorrer durante a saída do material pelo nozzle. Já o “tec-tec” ritmado proveniente da extrusora pode indicar que o motor está perdendo passos porque existe resistência excessiva à passagem do filamento.
Fabricantes de impressoras 3D descrevem o clicking da extrusora justamente como um sinal de que as engrenagens não estão conseguindo avançar o filamento normalmente, situação que pode ocorrer devido a obstruções, configurações inadequadas ou problemas no sistema de alimentação.
Por isso, antes de alterar diversas configurações no slicer, tente identificar onde o barulho está acontecendo.
Principais causas dos estalos na impressão 3D
Os estalos na impressão 3D podem ter diferentes origens e, para corrigir o problema, é importante identificar primeiro de onde vem o ruído e em que momento ele aparece.
A seguir, explicamos as principais causas dos estalos, os sinais que ajudam a reconhecer cada situação e o que pode ser feito para solucionar o problema.
Filamento úmido: uma das principais causas de estalos na impressão 3D
Diversos filamentos utilizados na impressão 3D absorvem umidade do ambiente em maior ou menor intensidade.
Quando um material que acumulou água é aquecido rapidamente no hotend, essa umidade se transforma em vapor. O resultado pode ser percebido na forma de pequenos estouros durante a extrusão e alterações no material depositado.
Filamentos afetados pela umidade podem apresentar popping sounds, mudanças de textura e defeitos visíveis na impressão.
Além dos estalos, observe sinais como:
- Pequenas bolhas durante a extrusão;
- Superfície áspera;
- Microfuros;
- Extrusão inconsistente;
- Alteração no brilho;
- Piora inesperada no acabamento.
Temos um texto que fala sobre as bolhas na impressão 3D, confira!
Como secar e armazenar corretamente o filamento 3D?
Se houver suspeita de umidade, o ideal é realizar a secagem do filamento utilizando temperatura e tempo adequados para aquele polímero, seguindo as recomendações do fabricante.
Não existe uma configuração universal de secagem. Temperatura excessiva pode deformar a bobina ou comprometer o próprio material.
Depois da secagem, é igualmente importante evitar uma nova absorção de umidade. Mantenha os filamentos em embalagens ou caixas bem vedadas, preferencialmente acompanhadas de dessecante.
Importante: cada tipo de filamento possui necessidades diferentes de secagem. Consulte sempre a recomendação do fabricante antes de definir temperatura e tempo.
Temos um conteúdo completo sobre armazenamento correto de filamentos 3D para evitar a umidade!
Bico parcialmente entupido: como identificar e resolver
Outro problema bastante comum é a obstrução parcial do nozzle ou de outra região do caminho do filamento pelo hotend.
Resíduos de material, partículas ou material degradado podem aumentar a resistência à extrusão. Nesse cenário, o motor tenta continuar avançando o filamento, mas encontra uma contrapressão maior do que consegue vencer.
O resultado pode ser aquele conhecido “tec-tec” da extrusora.
Quando isso acontece, também é possível observar:
- Fluxo irregular;
- Subextrusão;
- Linhas muito finas;
- Camadas incompletas;
- Filamento sendo desgastado pelas engrenagens;
- Material que sai do nozzle de maneira irregular.
É importante lembrar que a obstrução nem sempre está exatamente na ponta do bico. Dependendo da impressora, o problema pode estar em outra região do hotend ou até no tubo PTFE. Por isso, simplesmente trocar o nozzle nem sempre resolve.
Como resolver o bico da impressora 3D entupido?
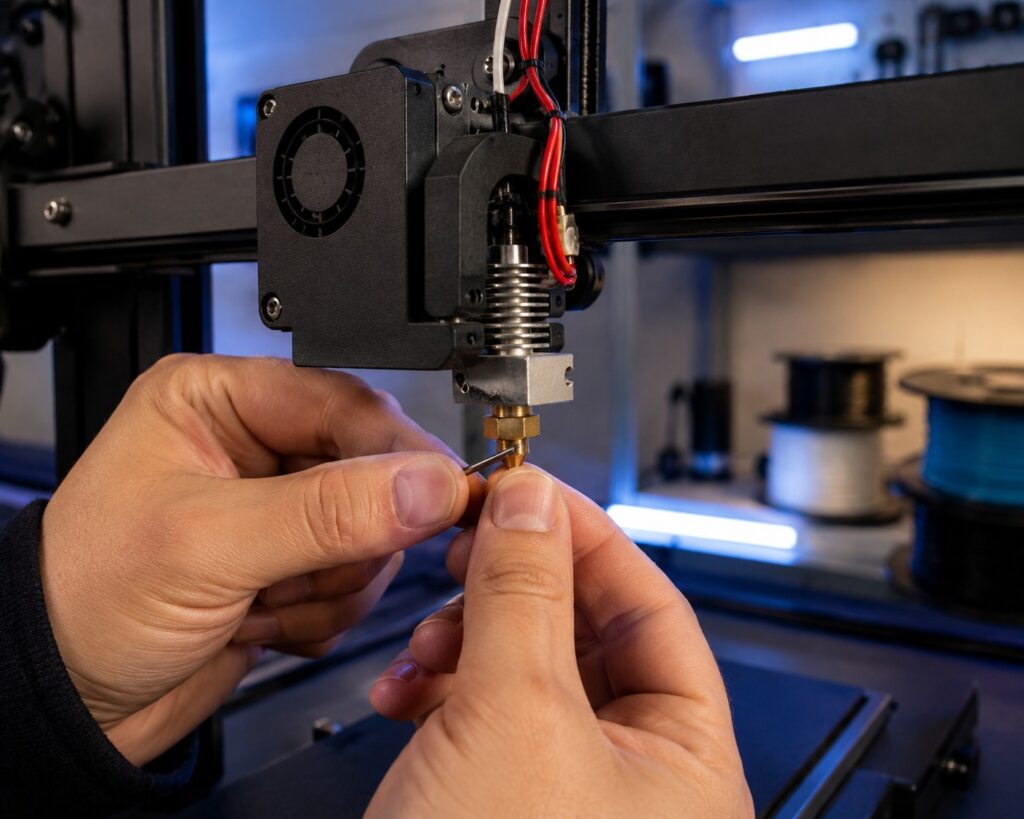
Quando existe uma obstrução parcial, uma das alternativas é realizar a limpeza do sistema.
A técnica de cold pull pode ajudar a remover resíduos presentes no interior do hotend sem exigir uma desmontagem completa em determinados casos.
No blog da National 3D, já explicamos como realizar a limpeza do bico da impressora 3D com a técnica de cold pull.
Se o problema persistir, é necessário verificar todo o caminho percorrido pelo filamento e seguir o procedimento de manutenção indicado pelo fabricante da impressora.
Temperatura de impressão muito baixa
A temperatura também influencia diretamente a facilidade com que o material atravessa o nozzle.
Quando a temperatura está abaixo do necessário para determinado filamento, sua viscosidade pode permanecer elevada demais. A extrusora precisa exercer mais força para empurrá-lo e, se a resistência superar a capacidade do sistema, o motor pode perder passos e produzir cliques.
Uma das orientações utilizadas no diagnóstico desse tipo de problema é testar um pequeno aumento na temperatura do hotend, sempre respeitando a faixa apropriada para o material.
Como resolver a temperatura de impressão 3D?
Comece sempre pela faixa de temperatura indicada pelo fabricante do filamento.
Se houver sinais de que o material está sendo extrudado com dificuldade, faça alterações graduais e acompanhe o comportamento da impressão.
Uma excelente ferramenta para encontrar uma configuração adequada é a torre de temperatura, que permite comparar diferentes temperaturas em uma mesma peça e observar acabamento, stringing, pontes e qualidade geral da extrusão.
Confira nosso passo a passo para realizar o teste da torre de temperatura.
Temperatura muito alta também pode causar estalos?
A lógica contrária também merece atenção: simplesmente aumentar a temperatura indefinidamente não é uma solução.
Quando um polímero permanece em uma condição térmica inadequada, pode ocorrer degradação do material. Além disso, temperaturas elevadas podem agravar determinados problemas no hotend e intensificar os efeitos de um filamento que já contém umidade.
Outro fenômeno possível é o heat creep, no qual o calor se propaga para regiões do hotend que deveriam permanecer mais frias. O filamento começa a amolecer antes da zona correta de fusão e pode gerar uma obstrução. O resultado também pode incluir clicking ou ticking da extrusora.
Como resolver a temperatura de impressão 3D muito alta?
Evite trabalhar fora da faixa recomendada sem necessidade técnica. Se o problema surgir, principalmente depois de algum tempo de impressão, verifique também:
- Ventilação do dissipador do hotend;
- Funcionamento do cooler;
- Condições térmicas do ambiente;
- Uso de gabinete fechado;
- Montagem do hotend;
- Temperatura configurada.
A solução, portanto, não é necessariamente aumentar ou diminuir a temperatura de forma aleatória, mas entender como o material e o conjunto de extrusão estão se comportando.
Problemas no tracionador e na alimentação do filamento
Nem sempre existe algo errado com o nozzle. O problema pode começar antes mesmo de o material chegar ao hotend.
A engrenagem do extrusor precisa agarrar o filamento com pressão suficiente para movimentá-lo, mas sem deformá-lo excessivamente. Se houver sujeira, desgaste ou tensão inadequada no sistema, a alimentação pode se tornar irregular.
Também vale observar se existe resistência excessiva em outros pontos.
O que verificar?
Faça uma inspeção do caminho completo do filamento:
- O carretel gira livremente?
- O filamento está cruzado ou preso na bobina?
- Existe atrito excessivo no suporte?
- O tubo PTFE está em boas condições?
- As engrenagens estão limpas?
- Há acúmulo de resíduos no tracionador?
- A tensão do mecanismo está corretamente ajustada?
Engrenagens que começam a desgastar o filamento perdem capacidade de tração, podendo agravar ainda mais o problema.
Como resolver problemas no tracionador e na alimentação do filamento?
Limpe cuidadosamente as engrenagens e verifique a tensão do sistema conforme as especificações da sua impressora.
Se o filamento apresentar uma região muito marcada ou “mastigada” pela engrenagem, remova o trecho danificado antes de reinseri-lo.
Fluxo e velocidade acima da capacidade do hotend
Existe ainda uma causa menos óbvia: pedir ao sistema de extrusão mais material do que ele consegue fundir e depositar naquele intervalo de tempo.
Isso pode acontecer quando há uma combinação inadequada entre altura e largura de camada, velocidade, diâmetro do nozzle, temperatura e fluxo volumétrico.
O filamento continua sendo empurrado pela extrusora, mas o hotend não consegue fundi-lo na mesma velocidade. A pressão interna aumenta e o extrusor pode começar a perder passos.
Como resolver erros no fluxo e velocidade do filamento 3D?
Se os estalos surgirem, principalmente durante trechos de impressão em alta velocidade ou grande fluxo, teste:
- Reduzir a velocidade;
- Revisar o fluxo configurado;
- Verificar os limites de fluxo volumétrico do conjunto;
- Confirmar o diâmetro do nozzle configurado no slicer;
- Revisar altura e largura de camada;
- Utilizar temperatura compatível com a velocidade e o material.
Esse diagnóstico é especialmente importante em impressoras rápidas, nas quais a capacidade real de fusão do hotend pode se tornar um fator limitante.
Retração excessiva pode contribuir para falhas de extrusão
A retração puxa o filamento para trás durante movimentos em que a impressora não deve depositar material. Seu objetivo é reduzir vazamentos e stringing.
Entretanto, valores inadequados podem interferir na estabilidade da extrusão e, dependendo do sistema, favorecer problemas no caminho do filamento.
Em vez de assumir que qualquer estalo é causado pela retração, observe se as falhas aparecem principalmente depois de sequências com muitas retrações.
Como resolver problemas de retração na impressão 3D?
Revise no slicer:
- Distância de retração;
- Velocidade de retração;
- Quantidade de retrações consecutivas;
- Configurações específicas recomendadas para extrusor direto ou Bowden;
- Perfil indicado para o material utilizado.
O ideal é modificar uma variável por vez e realizar testes controlados.
Como descobrir rapidamente a causa dos estalos na impressão 3D?
Um diagnóstico por etapas evita alterar diversas configurações ao mesmo tempo e acabar criando novos problemas.
Comece respondendo:
O som vem do bico ou da extrusora?
Pequenos estouros no material extrudado aumentam a suspeita de umidade. Um “tec-tec” mecânico e ritmado sugere dificuldade de avanço do filamento.
O filamento apresenta sinais de umidade?
Observe bolhas, chiados, acabamento áspero e extrusão inconsistente.
O material sai livremente do nozzle?
Fluxo fraco, irregular ou que se curva imediatamente após sair pode indicar obstrução parcial.
A temperatura está adequada?
Confira o perfil e a faixa indicada para o filamento.
O problema aparece apenas em altas velocidades?
Nesse caso, investigue a demanda de fluxo do hotend.
A alimentação está livre?
Verifique carretel, engrenagens, PTFE e todo o percurso do filamento.
Esse processo ajuda a chegar à causa com muito mais precisão do que simplesmente aumentar a temperatura ou trocar o bico.
A qualidade do filamento também influencia na estabilidade da impressão: conte com a National 3D
Antes de verificar a impressora e suas configurações, vale olhar para um elemento básico de todo o processo: a qualidade e a uniformidade do filamento.
Variações dimensionais, impurezas e inconsistências no material podem dificultar a obtenção de um fluxo estável e tornar a impressão menos previsível.
A National 3D fabrica filamentos no Brasil com alto controle de qualidade, utilizando matérias-primas selecionadas e buscando uniformidade dimensional e estabilidade de extrusão. Isso ajuda a proporcionar um fluxo mais consistente, bom acabamento e maior previsibilidade na configuração dos parâmetros de impressão.
Além da performance técnica, disponibilizamos uma ampla variedade de materiais e cores para atender desde projetos funcionais até peças que exigem maior cuidado estético.
Quer mais previsibilidade nas suas impressões? Conheça os filamentos da National 3D e encontre o material ideal para o seu projeto.
FAQ – Estalos na impressão 3D
Os estalos na impressão 3D podem ser causados por filamento úmido, obstrução do bico, temperatura inadequada, problemas na alimentação ou excesso de pressão no hotend. Identificar a origem do som ajuda a determinar a causa.
Sim. A umidade absorvida pelo filamento pode se transformar em vapor dentro do hotend, provocando pequenos estalos ou chiados durante a extrusão e defeitos no acabamento.
O “tec-tec” geralmente ocorre quando a extrusora encontra resistência para empurrar o filamento e o motor perde passos. Bico obstruído, temperatura baixa, alimentação inadequada ou fluxo excessivo estão entre as possíveis causas.
Fluxo irregular, linhas muito finas, falhas nas camadas, subextrusão e cliques na extrusora podem indicar uma obstrução parcial. A limpeza do hotend ou a técnica de cold pull pode ser necessária.
Além dos estalos durante a saída pelo nozzle, procure bolhas na extrusão, superfície irregular, alterações de textura e piora inesperada no acabamento da peça.
Sim. Temperatura muito baixa pode dificultar o fluxo e aumentar a pressão no sistema. Temperaturas excessivas também podem favorecer degradação do material ou problemas térmicos no hotend. Use como referência a faixa recomendada para o filamento.
A solução depende da causa. Pode ser necessário secar o filamento, limpar o nozzle, ajustar a temperatura, revisar a extrusora, corrigir a alimentação ou reduzir a demanda de fluxo. Evite alterar várias configurações simultaneamente.